


Umpan balik

Penulis: FTM
Date: Sep 02, 2026
Bagian Pengecoran Pasir: Proses, Bahan, Toleransi, dan Pertimbangan Pembelian
Mintalah tiga pabrik pengecoran untuk mengutip badan katup 30 kg yang sama dan Anda akan sering menerima tiga harga berbeda, tiga janji toleransi berbeda, dan tiga asumsi berbeda tentang tunjangan pemesinan. Itu bukanlah kecerobohan; hal ini terjadi karena "pengecoran pasir" mencakup beberapa sistem pencetakan dengan kemampuan yang sangat berbeda. Jawaban singkat bagi pembeli adalah ini: suku cadang pengecoran pasir biasanya merupakan cara yang paling hemat biaya untuk menghasilkan komponen logam berukuran sedang hingga besar yang bersuara, dalam volume rendah hingga sedang, asalkan sistem pencetakan, tingkat toleransi, dan rencana inspeksi disesuaikan dengan suku cadang tersebut sejak awal.
Ilmu ekonomi menjelaskan alasannya. Harga cetakan pasir hanya sepersekian dari cetakan logam, prosesnya menerima hampir semua paduan yang dapat dicor, dan batas ukuran praktis diukur dalam ton, bukan kilogram. Keuntungannya adalah toleransi cetakan yang lebih longgar dan permukaan yang lebih kasar, keduanya dikelola melalui tunjangan pemesinan dan spesifikasi yang jelas.
Apa yang Dihitung sebagai Bagian Pengecoran Pasir?
Bagian pengecoran pasir adalah komponen logam apa pun yang dibentuk dengan menuangkan logam cair ke dalam cetakan yang terbuat dari pasir yang dipadatkan dan diikat yang dibentuk dengan pola yang dapat digunakan kembali. Inti, yang merupakan bentuk pasir yang ditempatkan di dalam rongga, menciptakan saluran dan lubang internal, dan itulah sebabnya proses ini menangani kompleksitas dengan baik: badan katup dengan jalur aliran, rumah motor dengan ruang pendingin, sambungan pipa dengan lubang internal, dan rumah gearbox dengan dinding bergaris.
Pilihan paduannya luas: besi abu-abu dan ulet, baja karbon dan baja paduan rendah, baja tahan karat, aluminium, dan paduan tembaga seperti kuningan dan perunggu. Komponen jadi berkisar dari beberapa ratus gram hingga banyak ton. Dua karakteristik menentukan produk as-cast. Akurasi dimensi biasanya berada dalam tingkat toleransi pengecoran ISO 8062 CT9 hingga CT13, bergantung pada sistem pencetakan dan ukuran bagian, dan permukaannya memiliki tekstur pasir cetakan. Oleh karena itu, permukaan penyegelan, lubang, dan permukaan flensa memerlukan kelonggaran pemesinan yang dirancang pada tahap gambar dan diselesaikan dengan pemotongan.
Bagaimana Proses Membentuk Bagian dan Biayanya
Urutannya mudah diikuti: buat pola, bentuk separuh cetakan di sekelilingnya, atur inti apa pun, rakit cetakan, tuang, dinginkan, kocok, lalu potong gerbang dan anak tangga, lalu bersihkan cetakannya. Yang penting secara komersial adalah penentuan kualitas dan biaya. Kualitas pola dan desain garis perpisahan menjadi dasar akurasi dimensi. Gating dan risering menentukan apakah logam mengeras dengan baik atau mempertahankan porositas penyusutan. Laju pendinginan mempengaruhi struktur butir dan, dalam pengecoran baja, apakah diperlukan perlakuan panas. Setiap inti tambahan, toleransi yang diperketat, atau permukaan mesin menambah biaya di sepanjang rantai, itulah sebabnya gambar yang ditinjau oleh insinyur pengecoran sering kali menghasilkan harga yang lebih murah, bukan lebih mahal.
Untuk panduan rinci tentang pembuatan pola, pencetakan, penuangan, dan knock-out, lihat penjelasan langkah demi langkah berikut ini. cara kerja pengecoran pasir dan bagian apa yang dihasilkannya .
Sistem Pencetakan: Mengapa Pengecoran Pasir Bukanlah Satu Proses
Ketika pemasok mengutip suku cadang pengecoran pasir, harga dan presisi yang dapat dicapai sangat bergantung pada sistem pencetakan di balik nomor tersebut. Pasir hijau, yang diikat dengan tanah liat dan air, adalah pekerja keras industri: cepat, dapat digunakan kembali, dan termurah per cetakan, yang cocok untuk komponen yang lebih sederhana dalam jumlah yang lebih besar. Natrium silikat, sering disebut pasir gelas air, mengeras menjadi cetakan yang keras dan stabil secara dimensi dan banyak digunakan untuk pengecoran baja. Furan dan pasir resin tanpa panggang lainnya mengeras secara kimia pada suhu kamar, mempertahankan bentuknya dengan baik, dan meningkatkan hasil akhir pada cetakan yang lebih besar dan rumit. Pasir menghadap yang diikat dengan sol silika memperhalus permukaan cetakan lebih lanjut dan mengurangi stok yang tersisa untuk pemesinan.
Aturan praktisnya sebagai berikut: semakin menuntut geometri atau toleransinya, semakin penting sistem pencetakannya. Pabrik pengecoran yang menjalankan beberapa sistem dapat mencocokkan metode dengan bagiannya alih-alih memaksakan setiap pekerjaan melalui satu jalur, dan fleksibilitas tersebut patut ditanyakan sebelum Anda membandingkan penawaran.
| Sistem cetakan | Toleransi tipikal (ISO 8062) | Permukaan as-cast yang khas | Paling cocok untuk |
|---|---|---|---|
| Pasir hijau (terikat tanah liat) | cetakan tangan CT11-CT13; Cetakan mesin CT9-CT11 | Kira-kira Ra 12,5-25 mikron | Suku cadang yang lebih sederhana dalam volume lebih tinggi dengan biaya cetakan terendah |
| Pasir natrium silikat (gelas air). | CT10-CT12 | Kira-kira Ra 12,5-25 mikron | Pengecoran baja dan komponen yang lebih besar membutuhkan cetakan yang kokoh dan stabil |
| Pasir resin furan dan tanpa dipanggang | CT9-CT11 | Kira-kira Ra 6,3-12,5 mikron | Pengecoran yang lebih besar atau lebih rumit dalam jumlah kecil hingga menengah |
| Silika sol terikat menghadap pasir | CT8-CT10 | Kira-kira Ra 6,3-12,5 mikron, finer texture | Bagian yang penyelesaian akhir dan kelonggarannya pemesinannya harus dikencangkan |
Tempat Bagian Pengecoran Pasir Mendapatkan Penghasilannya
Komponen Kontrol Katup dan Cairan
Peralatan bertekanan adalah hal yang wajar. Bagian katup cor pasir baja paduan, seperti badan, kap mesin, dan penutup, meninggalkan cetakan dengan stok yang banyak dan diselesaikan dengan pemesinan CNC pada permukaan penyegelan dan permukaan flensa, di mana retensi tekanan dan pengendalian kebocoran paling penting. Pengecoran membawa beban; pemesinan menghasilkan presisi.
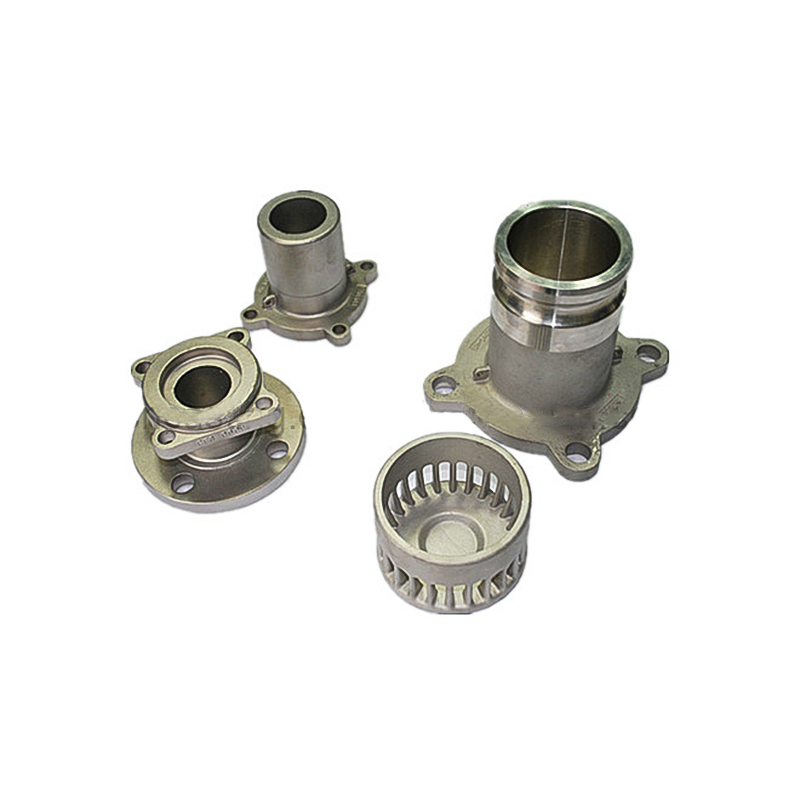 Bagian Katup Pengecoran Pasir Baja Paduan Badan katup cor pasir, kap mesin, dan penutup dengan penyegelan mesin CNC dan permukaan flensa, menggabungkan kekuatan pengecoran dengan presisi pemesinan yang diperlukan untuk retensi tekanan dan kontrol kebocoran. Lihat Produk →
Mesin Umum dan Transmisi Tenaga
Silinder cor pasir, suku cadang motor, tutup bantalan, poros flensa, dan rumah girboks memanfaatkan kebebasan proses dalam hal ketebalan dinding dan ukuran keseluruhan, sementara pemesinan menjadikan lubang dan permukaan dapat ditoleransi. Di sinilah pemesinan dan pelapisan internal membuahkan hasil, karena penanganan antar vendor yang berbeda sering kali menyebabkan hilangnya toleransi dan waktu tunggu.
 Silinder Pengecoran Pasir Permesinan Silinder hidraulik cetakan pasir yang diselesaikan dengan pemesinan internal memberikan toleransi terhadap lubang dan permukaan, menawarkan fleksibilitas dalam ketebalan dan ukuran dinding untuk aplikasi motor, kotak roda gigi, dan alat berat. Lihat Produk →
Perangkat Keras Kelautan, Konstruksi, dan Pertanian
Pengecoran pasir baja untuk perangkat keras kelautan, suku cadang sambungan pipa, komponen sepeda motor, dan suku cadang mesin pertanian melengkapi daftar ini: aplikasi yang lebih membutuhkan ketangguhan, lapisan pelindung, dan sifat mekanik yang dapat diandalkan daripada penyelesaian kosmetik. Untuk alat berat, logika yang sama berlaku untuk suku cadang dan komponen pemasangan.
 Pengecoran Pasir Baja untuk Perangkat Keras Kelautan Pengecoran pasir baja yang kuat untuk perangkat keras kelautan dan bagian sambungan pipa, cocok untuk aplikasi yang membutuhkan lapisan pelindung dan sifat mekanik yang dapat diandalkan daripada penyelesaian kosmetik. Lihat Produk →
Sebagai aturan praktis, jika bagian tersebut terbuat dari besi, lebih berat dari beberapa kilogram, atau diperlukan dalam volume yang tidak memerlukan perkakas keras, pengecoran pasir layak mendapat penawaran pertama.
Bagaimana Sand Casting Dibandingkan Dengan Die Casting dan Investment Casting
Kesimpulan pertama: pilih pengecoran pasir berdasarkan ukuran, paduan besi, dan volume rendah hingga sedang; pilih die casting untuk bagian non-besi berdinding tipis dalam volume tinggi; dan pilih investasi ketika toleransi yang ketat dan detail yang bagus membenarkan harga per satuan yang lebih tinggi. Tak satu pun dari ketiganya yang lebih baik secara universal, karena keduanya memecahkan masalah yang berbeda.
Die casting menggunakan cetakan baja permanen, sehingga perkakasnya mahal tetapi biaya per bagian turun tajam seiring dengan volume; sebagian besar terbatas pada paduan aluminium, seng, dan tembaga serta ukuran suku cadang yang sesuai dengan mesin. Pengecoran investasi menghasilkan komponen berbentuk hampir bersih dengan detail halus, tetapi proses lilin dan keramik membutuhkan biaya lebih banyak per buahnya. Pengecoran pasir berada di sudut yang berlawanan: investasi perkakas yang minimal, pemilihan paduan yang hampir tidak terbatas, dan rentang ukuran yang luas, dengan presisi cetakan yang lebih longgar sehingga pemesinan pulih pada permukaan fungsional. Banyak program pengadaan menggunakan ketiganya secara berdampingan, menugaskan pengecoran pasir ke rangka, rumah, dan badan katup, pengecoran investasi ke komponen kompleks yang lebih kecil, dan pengecoran mati ke perangkat keras aluminium bervolume tinggi.
Apa yang Harus Dikonfirmasi Sebelum Menandatangani Perintah Pengecoran Pasir
Perbedaan antara tatanan mulus dan tatanan bermasalah biasanya terlihat pada spesifikasinya, bukan pada logamnya. Sebelum berkomitmen pada pemasok, tentukan hal berikut:
- Nilai toleransi dan tunjangan pemesinan. Sebutkan standarnya, seperti ISO 8062, dan tingkat toleransi pada gambarnya, dan tandai permukaan mana yang dikerjakan, sehingga kutipannya benar-benar sebanding.
- Sistem pencetakan dan pengikat. Tanyakan apakah kutipan tersebut mengasumsikan pasir hijau, natrium silikat, resin, atau sol silika menghadap pasir; pilihannya mengubah harga dan hasil akhir yang dapat dicapai.
- Verifikasi materi. Tentukan standar paduan, minta batang uji mekanis untuk setiap panas, dan minta laporan komposisi kimia.
- Ruang lingkup inspeksi. Menyepakati inspeksi dimensi dan kriteria visual, serta pengujian partikel magnetik atau ultrasonik untuk area penahan tekanan atau area kritis keselamatan.
- Ruang lingkup pasca casting. Sebutkan siapa yang melakukan perlakuan panas, permesinan, pelapisan, dan pengecatan, dan dokumen mana, seperti laporan dimensi dan sertifikat material, yang dikirimkan bersama barang.
- Persetujuan artikel pertama. Sampel yang disetujui berdasarkan gambar mencegah sebagian besar perselisihan di kemudian hari dalam batch.
Bekerja Dengan Pemasok Pengecoran Pasir Kustom
Pengecoran pasir memberi penghargaan kepada pemasok yang memperlakukannya sebagai proses yang harus direkayasa dan bukan sekadar dituangkan, dan tanda-tandanya mudah dikenali: pemasok bertanya tentang beban kerja dan lingkungan layanan dari komponen tersebut, mengusulkan sistem pencetakan daripada menunggu nama untuk disebutkan, dan mengutip pemesinan dan pelapisan sebagai bagian dari rencana yang sama. Sejak tahun 2003, Ningbo Hansheng Machinery Parts Co., Ltd., juga beroperasi sebagai Ningbo Yifei Mesin Suku Cadang Co, Ltd. , telah memasok cetakan dan tempa khusus dari pabrik seluas 5.000 meter persegi di Ningbo, Tiongkok, bekerja di bawah sistem jaminan kualitas ISO 9001, dengan permesinan, perlakuan panas, dan pelapisan permukaan ditangani sendiri dan sebagian besar produk diekspor ke Eropa dan Amerika Utara.
Jika Anda mencari suku cadang pengecoran pasir, titik awal yang paling efisien adalah gambar dengan toleransi, jumlah, dan detail aplikasi yang ditandai dengan jelas. Pemasok yang kompeten akan merespons dengan sistem pencetakan yang direkomendasikan, rencana pemesinan, dan penawaran harga yang dapat Anda bandingkan baris demi baris, dan perbandingan itulah yang menghasilkan penghematan nyata.
Tampilan Bantalan yang Dipilih


Informasi Kontak
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Tautan Produk
Tautan Produk
- Suku Cadang Pengecoran Mesin Pertanian
- Suku Cadang Pengecoran Otomatis
- Bagian Die Casting Kuningan
- Pengecoran Gigi Bucket Dan Aksesorinya
- Bagian Pengecoran Kontainer
- Bagian Pengecoran Investasi
- Bagian Pengecoran Mesin
- Suku Cadang Pengecoran Mesin Tambang
- Bagian Pengecoran Kereta Api Dan Kereta Api
- Bagian Pengecoran Pasir
- Bagian Stamping & Penempaan
- Bagian Pengecoran Katup
Hubungi Kami
Hak Cipta ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Semua Hak Dilindungi Undang-undang
 Produsen Die Casting Kustom
