


Umpan balik

Penulis: FTM
Date: Sep 16, 2026
Bagaimana Cara Kerja Pengecoran Pasir? Langkah Proses, Bahan, dan Aplikasi Utama
Pengecoran pasir adalah proses pengecoran logam yang paling banyak digunakan karena sederhana, hemat biaya, dan mampu menghasilkan komponen yang besar dan kompleks pada hampir semua paduan besi atau non-besi. Prinsip intinya sederhana: rongga dalam cetakan pasir meniru bentuk yang diinginkan, logam cair mengisi rongga tersebut, dan setelah pemadatan, pasir dipecah untuk memperlihatkan hasil pengecoran yang telah selesai. Proses ini berlaku untuk suku cadang mulai dari beberapa kilogram hingga beberapa ton, sehingga sangat diperlukan untuk industri seperti mesin pertanian, otomotif, peralatan konstruksi, dan perangkat keras kelautan.
Prinsip Dasar Pengecoran Pasir
Sederhananya, pengecoran pasir bekerja dengan menciptakan pola yang dapat digunakan kembali yang ditekan ke dalam campuran pasir dan bahan pengikat untuk membentuk cetakan. Polanya dihilangkan, meninggalkan rongga yang sama persis dengan geometri bagiannya. Sistem gerbang—terdiri dari sariawan, pelari, dan gerbang—juga diukir di pasir untuk mengarahkan logam cair ke dalam rongga. Riser (reservoir logam cair) ditambahkan untuk mengkompensasi penyusutan saat logam mendingin. Setelah penuangan dan pemadatan, cetakan dipecah untuk mengekstraksi coran, yang kemudian menjalani pembersihan, perlakuan panas, dan pemesinan apa pun yang diperlukan.
Tidak seperti proses cetakan permanen, pengecoran pasir menggunakan cetakan pengorbanan yang dihancurkan setelah setiap penuangan. Inilah sebabnya mengapa produk ini unggul untuk produksi volume rendah hingga menengah dan untuk komponen yang terlalu besar atau rumit untuk die casting. Fleksibilitas ukuran cetakan dan pemilihan logam secara langsung menguntungkan pembeli yang membutuhkan  Poros Flange Cetakan Pasir Khusus untuk Penggunaan Tugas Berat Poros flensa ini diproduksi melalui pengecoran pasir, menawarkan fleksibilitas dalam pemilihan material seperti besi abu-abu atau ulet dan ukurannya, ideal untuk aplikasi tugas berat khusus tanpa biaya perkakas yang tinggi. Lihat Produk → atau komponen tugas berat lainnya tanpa biaya perkakas yang tinggi dibandingkan metode lain.
Langkah-demi-Langkah: Cara Kerja Pengecoran Pasir
Meskipun urutan pastinya dapat bervariasi tergantung pada pengecoran dan kompleksitas komponen, delapan langkah berikut mewakili alur kerja pengecoran pasir pada umumnya.
1. Pembuatan Pola
Pola merupakan replika bagian akhir, biasanya terbuat dari kayu, plastik, atau logam. Ukurannya sedikit terlalu besar untuk memperhitungkan penyusutan logam cair saat mendingin. Pola dapat berupa satu bagian atau dibagi menjadi dua bagian (cope and drag). Untuk rongga internal, inti yang terbuat dari pasir ditempatkan di dalam cetakan.
2. Persiapan Cetakan
Polanya ditempatkan dalam labu—bingkai kaku—dan pasir yang dicampur dengan bahan pengikat (biasanya tanah liat untuk pasir hijau, atau resin untuk pasir tanpa panggang) dipadatkan di sekitarnya. Cope (bagian atas) dan drag (bagian bawah) dibentuk secara terpisah. Setelah serudukan, polanya ditarik, meninggalkan rongga negatif yang tepat.
3. Perancangan Sistem Gating dan Riser
Saluran dipotong ke dalam pasir untuk menghubungkan rongga ke luar. Sariawan menerima logam cair, yang mengalir melalui saluran dan melalui gerbang ke dalam rongga. Riser ditempatkan pada bagian yang tebal untuk memasukkan logam tambahan saat pengecoran menyusut.
4. Penempatan Inti (jika diperlukan)
Jika bagian tersebut memiliki saluran internal atau potongan bawah, inti pasir dimasukkan ke dalam rongga cetakan sebelum ditutup. Inti sudah dibentuk sebelumnya dan dipanggang untuk mendapatkan kekuatan.
5. Perakitan Cetakan
Cope dan drag disejajarkan dan dijepit untuk mencegah kebocoran. Cetakan sekarang siap untuk dituang.
6. Menuangkan Logam Cair
Logam (besi, baja, aluminium, perunggu, dll.) dilebur dalam tungku dan dituangkan ke dalam sariawan pada suhu dan laju yang terkendali. Logam mengisi rongga, riser, dan sistem gerbang.
7. Pendinginan dan Solidifikasi
Pengecoran dibiarkan dingin selama jangka waktu yang ditentukan oleh ketebalan dinding dan jenis logamnya. Waktu pendinginan yang tepat sangat penting untuk menghindari cacat seperti porositas atau retakan.
8. Pengguncangan dan Penyelesaian
Cetakan pasir pecah, biasanya karena getaran atau guncangan mekanis. Pengecoran dipisahkan dari sistem gating dan riser. Material berlebih dipangkas, dan permukaan dibersihkan melalui shot blasting, grinding, atau sanding. Operasi lebih lanjut seperti perlakuan panas, permesinan, dan pelapisan dapat mengikuti untuk memenuhi spesifikasi akhir.
Untuk pemasok terpercaya yang menangani seluruh proses pengecoran pasir—mulai dari pola hingga bagian mesin jadi—pertimbangkan untuk membeli dari produsen berpengalaman seperti Ningbo Hansheng Machinery Parts Co., Ltd., yang menawarkan  Pengecoran Pasir Baja untuk Perangkat Keras Kelautan Bersumber dari produsen berpengalaman, pengecoran pasir baja untuk perangkat keras kelautan ini memastikan standar kualitas yang ketat melalui kolaborasi dengan ahli metalurgi dan pembuat cetakan. Lihat Produk → dan banyak aplikasi industri lainnya.
Jenis Pasir yang Digunakan dalam Pengecoran Pasir
Pemilihan pasir secara langsung mempengaruhi kekuatan cetakan, permukaan akhir, dan biaya. Jenis yang paling umum meliputi:
- Pasir Hijau – campuran pasir silika, tanah liat, air, dan bahan tambahan. Ini adalah yang termurah dan paling banyak digunakan, cocok untuk paduan besi dan non-besi.
- Pasir Damar – pasir diikat dengan resin yang diawetkan secara kimia. Ini menghasilkan permukaan yang lebih halus dan toleransi dimensi yang lebih ketat.
- Natrium Silikat (Gelas Air) Pasir – terikat dengan natrium silikat dan disembuhkan dengan gas CO₂. Ini memberikan kekuatan dan keruntuhan yang baik.
- Pasir Kering – pasir terikat tanah liat yang dipanggang dalam oven. Lebih kuat dari pasir hijau tetapi lebih mahal.
Tabel di bawah ini merangkum perbedaan utama antara dua jenis pasir yang paling umum digunakan dalam produksi.
| Properti | Pasir Hijau | Pasir Damar |
|---|---|---|
| Jenis pengikat | Air tanah liat | Resin sintetis |
| Kekuatan cetakan | Sedang | Tinggi |
| Permukaan akhir | Kasar | Halus |
| Akurasi dimensi | ±0,5–1,0 mm | ±0,3–0,5 mm |
| Biaya per cetakan | Rendah | Sedang |
| Daur ulang | Tinggi | Terbatas |
Mengapa Pengecoran Pasir Dipilih untuk Bagian Industri
Insinyur dan profesional pengadaan beralih ke pengecoran pasir ketika mereka membutuhkan komponen yang besar dan berat yang tidak dapat diproduksi secara ekonomis dengan metode lain. Proses ini menawarkan empat keuntungan utama:
- Biaya perkakas rendah – Polanya relatif murah dibandingkan dengan cetakan die-casting, menjadikan pengecoran pasir ideal untuk prototipe dan proses produksi jangka pendek hingga menengah.
- Fleksibilitas bahan – Hampir semua logam dapat dituang: baja, besi, aluminium, perunggu, magnesium, dan bahkan paduan khusus.
- Kemampuan ukuran – Bagian yang beratnya ratusan kilogram dan berukuran beberapa meter adalah hal yang rutin. Blok mesin, rumah pompa, dan badan katup adalah contoh tipikal.
- Kemampuan beradaptasi desain – Modifikasi polanya mudah, memungkinkan perubahan desain tanpa peralatan ulang yang mahal.
Namun pengecoran pasir mempunyai keterbatasan. Permukaan akhir lebih kasar dibandingkan die casting atau investment casting, sehingga memerlukan pemesinan sekunder untuk permukaan kritis. Toleransinya lebih lebar, biasanya ±0,5 mm atau lebih. Untuk aplikasi dimana faktor-faktor ini dapat diterima, pengecoran pasir memberikan nilai terbaik. Contoh yang baik adalah produksi 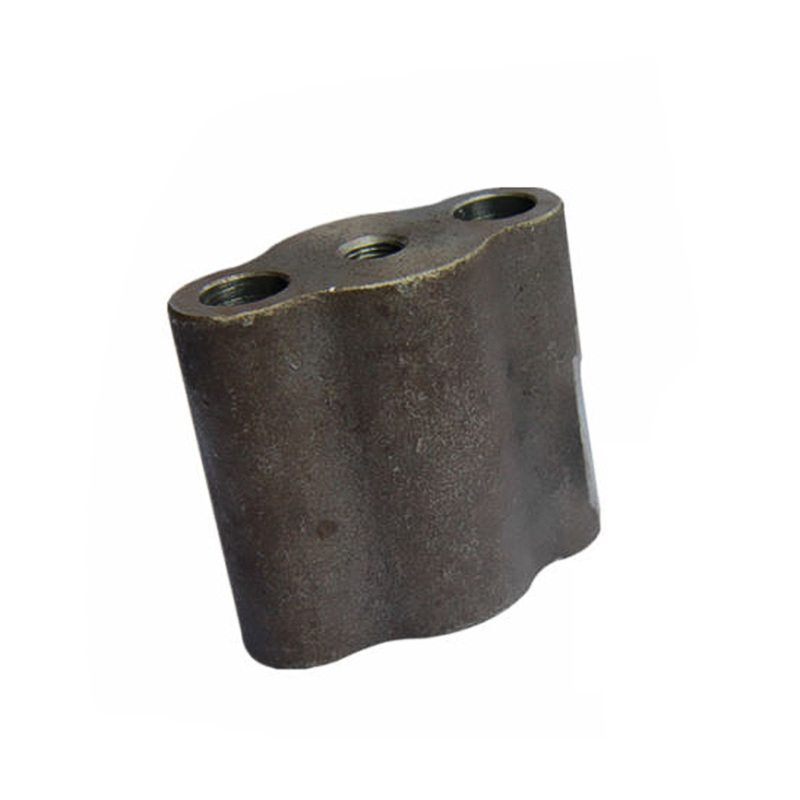 Suku Cadang Motor Pengecoran Pasir untuk Kekuatan dan Biaya Untuk suku cadang motor yang kekuatan dan biaya materialnya lebih penting daripada penyelesaian permukaan, pengecoran pasir memberikan kinerja yang andal menggunakan berbagai macam baja karbon dan baja paduan. Lihat Produk → , di mana kekuatan dan biaya material menjadi prioritas dibandingkan estetika permukaan.
Aplikasi di Berbagai Industri Utama
Pengecoran pasir mendukung berbagai industri. Berdasarkan kemampuan pabrikan seperti Ningbo Hansheng, sektor-sektor berikut ini sering mengandalkan komponen cetakan pasir:
- Mesin pertanian – rumah roda gigi, bagian bajak, selubung transmisi.
- Otomotif – blok mesin, kepala silinder, komponen rem.
- Konstruksi dan pertambangan – gigi bucket, pelat adaptor, suku cadang penghancur.
- Kelautan dan lepas pantai – baling-baling, badan katup, selubung pompa.
- Mesin industri – pangkalan peralatan mesin, rangka motor, manifold hidrolik.
- Katup dan kontrol cairan – badan katup, flensa, alat kelengkapan pipa.
Setiap industri memiliki persyaratannya sendiri untuk material, toleransi, dan pasca-pemrosesan. Pabrik pengecoran yang memiliki reputasi baik akan bekerja dengan pelanggan untuk memilih jenis pasir, paduan, dan operasi penyelesaian yang sesuai, memastikan bagian akhir memenuhi target kinerja dan anggaran.
Kesimpulan: Pilihan Praktis untuk Bagian Logam Besar
Pengecoran pasir bekerja dengan memanfaatkan cetakan pasir sekali pakai untuk membuat komponen logam dengan investasi awal yang minimal dan keserbagunaan material yang maksimal. Prosesnya dipahami dengan baik, sangat dapat diulang, dan dipercaya oleh industri yang menuntut kekuatan dan ketahanan dalam skala besar. Jika Anda sedang mengevaluasi opsi manufaktur untuk komponen berat, pahamilah bagaimana bagian pengecoran pasir diterapkan dalam industri manufaktur akan membantu Anda membuat keputusan yang tepat.
Untuk mitra yang menggabungkan pengecoran pasir dengan permesinan CNC, perlakuan panas, dan penyelesaian permukaan dalam satu atap, keahlian pengecoran Tiongkok dengan pengalaman ekspor puluhan tahun—seperti Ningbo Hansheng Machinery Parts Co., Ltd.—dapat mengurangi waktu tunggu Anda dan menyederhanakan manajemen rantai pasokan. Lini produk mereka mencakup berbagai komponen cetakan pasir, mulai dari poros flensa hingga suku cadang motor dan perangkat keras kelautan, semuanya diproduksi dengan standar kualitas internasional.
Tampilan Bantalan yang Dipilih


Informasi Kontak
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Tautan Produk
Tautan Produk
- Suku Cadang Pengecoran Mesin Pertanian
- Suku Cadang Pengecoran Otomatis
- Bagian Die Casting Kuningan
- Pengecoran Gigi Bucket Dan Aksesorinya
- Bagian Pengecoran Kontainer
- Bagian Pengecoran Investasi
- Bagian Pengecoran Mesin
- Suku Cadang Pengecoran Mesin Tambang
- Bagian Pengecoran Kereta Api Dan Kereta Api
- Bagian Pengecoran Pasir
- Bagian Stamping & Penempaan
- Bagian Pengecoran Katup
Hubungi Kami
Hak Cipta ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Semua Hak Dilindungi Undang-undang
 Produsen Die Casting Kustom
