


Umpan balik

Penulis: FTM
Date: Sep 22, 2026
Cara Mencetak Logam: Panduan Langkah demi Langkah untuk Proses, Metode, dan Tip
Pengecoran logam adalah salah satu keterampilan manufaktur tertua di dunia, dan masih merupakan salah satu keterampilan yang paling berguna. Dari badan katup dan impeler pompa hingga roda gigi pertanian dan gigi bucket ekskavator, ribuan komponen industri mulai digunakan saat logam cair dituangkan ke dalam cetakan yang dibentuk dengan cermat. Kami telah memproduksi pengecoran dan penempaan khusus di pabrik kami di Ningbo, Tiongkok sejak tahun 2003, dan dalam panduan ini kami akan menjelaskan cara menuang logam langkah demi langkah — dasar-dasar yang sama yang diterapkan oleh teknisi kami setiap hari, ditulis dalam bahasa yang sederhana.
Apa Artinya Melempar Logam?
Pengecoran logam adalah proses peleburan logam menjadi cair, menuangkannya ke dalam cetakan berongga yang membawa bentuk negatif dari bagian akhir, dan membiarkannya mendingin dan mengeras. Setelah logam mengeras, cetakan dibuka atau dipecah, dan cetakan dibersihkan, diberi perlakuan panas jika perlu, dikerjakan, dan diperiksa.
Pengecoran dihargai karena menghasilkan bentuk yang sulit, lambat, atau boros untuk dikerjakan dari batangan padat. Sebuah pengecoran tunggal dapat menggabungkan flensa, bos, saluran internal, dan kurva sapuan yang seharusnya harus dilas menjadi satu dari beberapa bagian. Ia juga dapat digunakan dengan beragam paduan — besi, baja karbon, baja paduan, baja tahan karat, aluminium, kuningan, dan perunggu — dan berskala ekonomis mulai dari segelintir prototipe hingga ratusan ribu komponen.
Memilih Proses Casting yang Tepat
Sebelum logam apa pun dilebur, keputusan terpenting adalah proses pengecoran mana yang sesuai dengan bagian Anda, volume, dan anggaran Anda. Tiga metode yang paling sering kami jalankan adalah pengecoran pasir, pengecoran investasi, dan pengecoran mati, dan masing-masing memiliki sasaran yang berbeda:
| Proses | Paling Cocok Untuk | Permukaan Selesai dan Presisi | Biaya Perkakas Relatif |
|---|---|---|---|
| Pengecoran pasir | Suku cadang bervolume besar, berat, atau rendah hingga sedang dari besi, baja, dan aluminium | Bagus | Rendah |
| Pengecoran investasi | Suku cadang yang rumit dan presisi dari baja, baja tahan karat, dan paduan | Luar biasa | Sedang |
| Pengecoran mati | Bagian kecil bervolume tinggi dari aluminium, seng, dan kuningan | Luar biasa | Tinggi |
Sebagai aturan praktis, pilih pengecoran pasir untuk komponen yang lebih besar dan volume sedang, pengecoran investasi ketika geometri dan presisi menuntut, dan pengecoran mati ketika Anda membutuhkan komponen non-besi yang lebih kecil dalam jumlah yang sangat besar.
Cara Mencetak Logam, Langkah demi Langkah
Langkah 1: Buat Desain dan Pola
Setiap casting dimulai dengan gambar atau model 3D. Dari desain tersebut, pihak pengecoran membuat sebuah pola: replika fisik dari komponen tersebut, sengaja dibuat agak besar untuk mengimbangi penyusutan logam selama pendinginan dan untuk memberikan kelonggaran pemesinan pada permukaan kritis. Dalam pengecoran pasir polanya biasanya kayu, resin, atau logam; dalam pengecoran investasi, itu adalah replika lilin yang disuntikkan ke dalam cetakan aluminium. Mendapatkan tunjangan ini dengan benar adalah bukti nyata dari pengalaman pengecoran selama bertahun-tahun.
Langkah 2: Pilih Logam
Paduan yang Anda pilih menentukan kekuatan, ketahanan aus, ketahanan korosi, berat, kemampuan mesin, dan biaya. Besi abu-abu meredam getaran, sesuai dengan bagian motor; baja tahan karat tahan terhadap korosi di lingkungan laut dan penanganan cairan; baja paduan seperti 42CrMo membawa beban berat dan berulang pada roda gigi dan poros. Selalu cocokkan logam dengan kondisi kerja komponen tersebut, bukan hanya dengan harganya saja.
Langkah 3: Buat Cetakan
Dalam pengecoran pasir, pasir yang telah disiapkan dipadatkan di sekeliling pola di dalam labu. Polanya dihilangkan, meninggalkan rongga, dan saluran yang disebut gerbang dan riser ditambahkan untuk mengalirkan logam cair dan memberi makan pada coran saat menyusut. Dalam pengecoran investasi, pola lilin dirangkai pada sebuah pohon, dilapisi berulang kali dengan bubur keramik hingga terbentuk cangkang keras, kemudian dipanaskan untuk melelehkan lilin. Dalam die casting, cetakannya adalah cetakan baja dengan mesin presisi yang dibuat untuk bertahan terhadap puluhan ribu tembakan.
Langkah 4: Lelehkan dan Tuang
Logam dilebur dalam tungku induksi atau wadah dengan suhu yang dikontrol dengan ketat. Hal ini jauh lebih penting daripada yang diperkirakan para pemula: logam yang dituangkan terlalu dingin dapat membeku sebelum memenuhi cetakan, menyebabkan kesalahan pengoperasian dan penutupan dingin, sementara logam yang terlalu panas menyerap gas dan dapat terbakar pada cetakan pasir. Penuangannya sendiri harus stabil dan kontinyu, tanpa turbulensi, sehingga terak dan udara tidak tercampur ke dalam cetakan.
Langkah 5: Dinginkan, Kocok, dan Selesai
Setelah dituang, logam mengeras dari luar ke dalam, dan laju pendinginan mempengaruhi struktur dan kekuatan butiran akhir. Setelah pendinginan, coran pasir dikeluarkan dari cetakannya, sedangkan coran investasi dibebaskan dengan cara melepaskan cangkang keramik. Gerbang dan anak tangga dipotong, permukaan dibersihkan dengan peledakan tembakan, dan bagian tersebut dapat melalui perlakuan panas, pemesinan CNC dengan dimensi kritis, dan perawatan permukaan seperti pengecatan, pelapisan, atau pemolesan sebelum pemeriksaan akhir.
Melihat Lebih Dekat Tiga Metode Utama
Pengecoran Pasir
Pengecoran pasir adalah pekerja keras dalam industri ini. Bahan cetakannya tidak mahal, biaya perkakas tetap rendah, dan prosesnya menangani komponen mulai dari beberapa ratus gram hingga beberapa ton. Produk yang umum termasuk badan silinder, poros flensa, suku cadang motor, sambungan pipa, dan perangkat keras kelautan. Kami membagi alur kerja lebih lanjut dalam panduan kami cara kerja pengecoran pasir , termasuk bagaimana sistem pasir yang berbeda mempengaruhi permukaan akhir.
 Komponen Silinder Hidrolik Cor Pasir Silinder hidraulik cor pasir kosong yang cocok untuk menyelesaikan pemesinan lubang, permukaan, dan ulir. Karena pengecoran pasir menangani komponen besar dengan biaya perkakas yang rendah, ini merupakan rute praktis untuk badan silinder yang digunakan pada alat berat dan mesin industri. Lihat Produk →
Bagian seperti ini dicetak sebagai blanko kasar, kemudian dikerjakan dengan mesin sehingga lubang, permukaan, dan benang memenuhi toleransi yang ketat.
Pengecoran Investasi
Juga dikenal sebagai pengecoran lilin yang hilang, pengecoran investasi memberikan detail terbaik dan toleransi paling ketat dari ketiganya, sering kali mengurangi atau bahkan menghilangkan pemesinan. Ini adalah pilihan alami untuk komponen kompleks dengan dinding tipis dan permukaan halus: komponen pompa, konektor baja, roda gigi besi, perangkat keras kereta api, dan komponen mesin presisi. Karena setiap pola lilin digunakan untuk membuat satu cangkang, biaya per potongnya lebih tinggi, namun penghematan dalam pemesinan bisa lebih dari sekedar kompensasi.
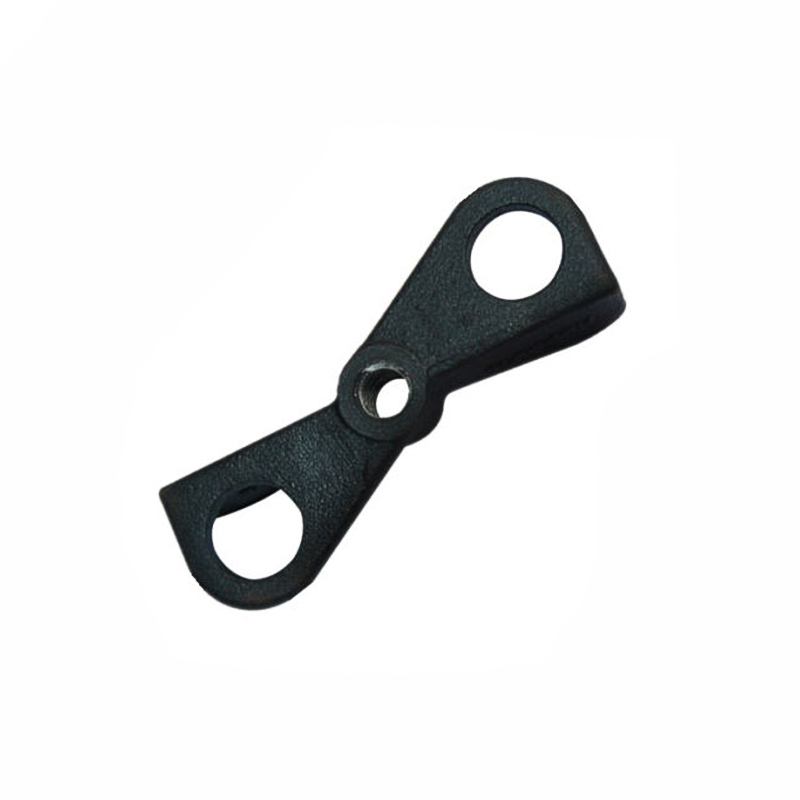 Bagian Pengecoran Investasi Presisi Pengecoran investasi lilin hilang menawarkan detail halus, toleransi ketat, dan permukaan cetakan halus untuk komponen berdinding tipis yang rumit. Mengikuti ikhtisar pengecoran pasir, contoh ini menunjukkan di mana biaya per potong diimbangi dengan pengurangan pemesinan. Lihat Produk →
pengecoran mati
Die casting menyuntikkan logam non-ferrous cair — biasanya aluminium, seng, atau kuningan — ke dalam cetakan baja yang mengeras di bawah tekanan tinggi. Setiap pengambilan gambar hanya membutuhkan waktu beberapa detik, dan bagian yang dihasilkan padat, konsisten secara dimensi, dan hasil cetakan yang bersih. Karena kematian itu mahal, perekonomian mendukung volume yang tinggi; pekerjaan die casting kuningan kami berkisar dari perangkat keras dekoratif hingga komponen fungsional presisi yang diselesaikan dengan permesinan CNC.
Kontrol Kualitas: Tempat Pembuatan Coran yang Baik
Menuangkan logam hanyalah separuh pekerjaan; mengendalikan cacat adalah tempat dimana pengecoran yang berpengalaman dapat memperoleh penghasilannya. Cacat pengecoran yang paling umum dan penyebab umumnya meliputi:
- Porositas — rongga gas atau penyusutan, biasanya disebabkan oleh praktik peleburan, desain saluran, atau pengumpanan yang tidak memadai
- Penutupan dingin dan salah pengoperasian — bagian depan logam membeku sebelum cetakan terisi, sering kali disebabkan oleh suhu penuangan yang rendah atau bagian yang tipis
- Inklusi pasir dan terak — benda asing yang tertanam dalam cetakan, dikontrol melalui kualitas pasir dan penuangan yang stabil
- Distorsi dimensi — disebabkan oleh penyusutan yang tidak tepat atau pengekangan selama pendinginan
Kami beroperasi di bawah sistem jaminan kualitas berbasis ISO9001, memeriksa coran dari bahan kimia lelehan melalui inspeksi dimensi dan perawatan permukaan, sehingga masalah terjadi di pengecoran dan bukan di jalur perakitan pelanggan.
Dari Bengkel ke Lantai Pabrik: Pengecoran pada Skala Produksi
Bagi seorang penghobi, membuat komponen aluminium kecil di rumah bisa menjadi proyek akhir pekan yang bermanfaat. Untuk komponen yang membawa beban, menyegel cairan bertekanan, atau menjaga mesin produksi tetap berjalan, pengecoran industri adalah disiplin ilmu yang jauh lebih menuntut — yang menggabungkan metalurgi, rekayasa cetakan, perlakuan panas, dan pemesinan presisi.
Kombinasi itulah yang kami gunakan untuk membangun bisnis kami. Sebagai produsen pengecoran dan penempaan khusus, kami membawa pelanggan mulai dari gambar hingga bagian akhir di satu tempat: pengecoran pasir dan pengecoran investasi untuk baja, besi, aluminium, dan kuningan; die forging untuk komponen berkekuatan tinggi; dan pemesinan, pengecatan, dan pelapisan CNC ditangani sendiri. Contoh umumnya adalah produksi komponen katup kami, yang mana badan katup cor pasir dibuat dengan mesin presisi sehingga terpasang dan tersegel dengan andal dalam sistem fluida.
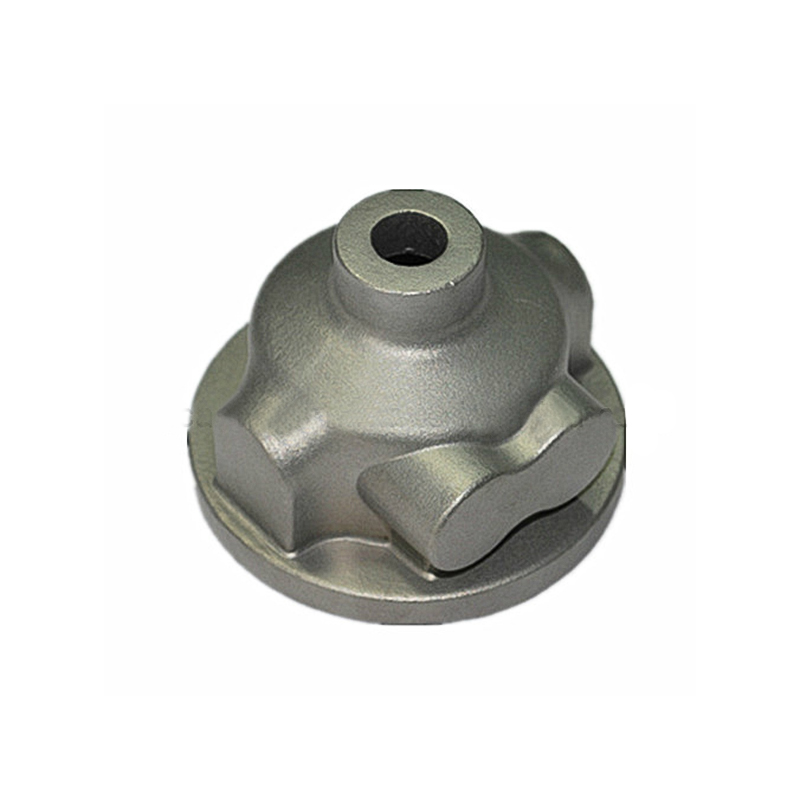 Bagian Katup Pengecoran Pasir Presisi Badan katup cor pasir diselesaikan dengan permesinan CNC internal sehingga dapat dipasang dan disegel dengan andal dalam sistem fluida. Sebagai contoh penutup dari servis gambar hingga komponen jadi, ini menunjukkan bagaimana pengecoran dan pemesinan digabungkan untuk komponen pompa dan katup. Lihat Produk →
Jika proyek Anda memerlukan komponen logam cor atau tempa, tim kami di Ningbo Yifei Mesin Suku Cadang Co, Ltd. akan dengan senang hati meninjau gambar Anda dan merekomendasikan proses yang paling hemat biaya untuk volume dan aplikasi Anda.
Mempelajari cara menuang logam berarti memahami serangkaian keputusan — proses, paduan, cetakan, penuangan, dan penyelesaian akhir — dan bagaimana masing-masing keputusan membentuk bagian akhir. Kuasai dasar-dasar tersebut, dan Anda dapat melihat hampir semua komponen logam dan melihat pengecoran di dalamnya. Jika Anda lebih memilih mitra yang menangani seluruh rantai untuk Anda, mulai dari pembuatan pola hingga pengecoran yang dikerjakan dengan mesin dan selesai, cukup kirimkan gambar Anda kepada kami dan biarkan pengalaman pengecoran kami yang mengerjakan sisanya.
Tampilan Bantalan yang Dipilih


Informasi Kontak
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Tautan Produk
Tautan Produk
- Suku Cadang Pengecoran Mesin Pertanian
- Suku Cadang Pengecoran Otomatis
- Bagian Die Casting Kuningan
- Pengecoran Gigi Bucket Dan Aksesorinya
- Bagian Pengecoran Kontainer
- Bagian Pengecoran Investasi
- Bagian Pengecoran Mesin
- Suku Cadang Pengecoran Mesin Tambang
- Bagian Pengecoran Kereta Api Dan Kereta Api
- Bagian Pengecoran Pasir
- Bagian Stamping & Penempaan
- Bagian Pengecoran Katup
Hubungi Kami
Hak Cipta ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Semua Hak Dilindungi Undang-undang
 Produsen Die Casting Kustom
